

Позиционирование в отрасли: носитель «революции автоматизации» в обработке стальных прутков
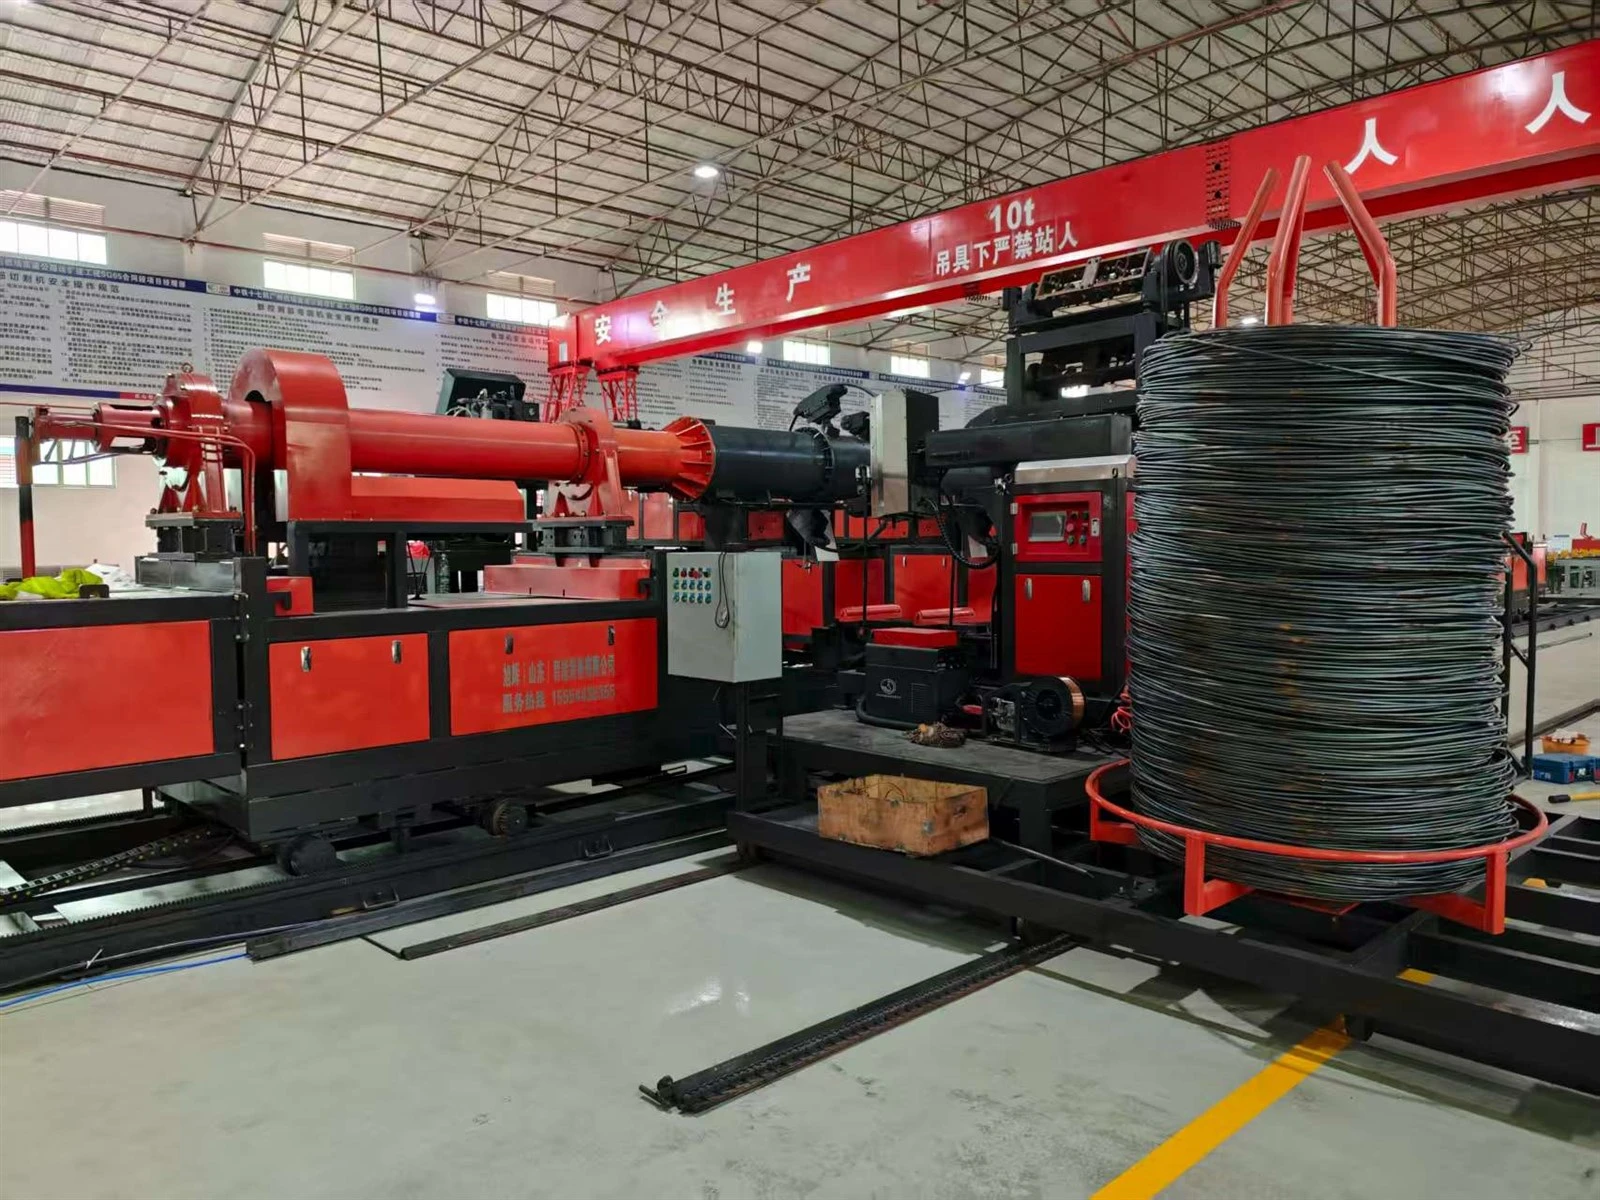
Полностью автоматическая сварочная станция для стальных сепараторовпредставляет собой интеллектуальную систему оборудования, объединяющую технологию числового управления, механическую автоматизацию и сварочные процессы. Он специально разработан для обеспечения полного-технологического решения для обработки основных компонентов свайных фундаментов мостов, фундаментов зданий, сегментов туннелей и других проектов -, а именно стальных каркасов.
Заменив более десяти отдельных процедур, таких как традиционная ручная распиловка, нарезание резьбы и сварка, он превратил обработку стальных прутков из «обширного ручного труда» в «точное интеллектуальное производство». Это нововведение устраняет три основные проблемы: низкую эффективность, колебания качества и высокую стоимость традиционных моделей, что делает его ключевым компонентом оборудования для внедрения принципа «Сделано в Китае 2025» в инфраструктурном секторе.
Основные компоненты: Модульная интеллектуальная система обработки данных
Рабочая станция имеет модульную конструкцию, сочетающую «интеграцию аппаратного обеспечения + расширение возможностей программного обеспечения» для достижения беспилотной работы от сырья до готовой продукции.
-
Блок предварительной обработки сырья
Основная обработка ребер:Интегрированная производственная линия для распиловки, нарезания резьбы и шлифования, подходящая для стали с резьбой Φ16–50 мм. Точность распиливания достигает ±2 мм, а полнота профиля зубьев резьбы превышает или равна 95%, что обеспечивает стандартизированные основные материалы для сварки.
Подготовка армирования:Прутки диаметром 5–12 мм обрабатываются с помощью сервоправильной системы с погрешностью правки менее или равной 0,5 мм/м, что исключает потери материала, вызванные ручной правкой.
-
Интеллектуальная система подачи
Магнитное распределительное устройство и разгрузочный механизм с подъемной наклонной пластиной обеспечивают упорядоченную транспортировку отдельных-прутов. Обрабатываемые прутки временно хранятся с помощью буферного механизма, а осевое позиционирование выполняется с помощью подъемного устройства (погрешность позиционирования менее или равна 1 мм), что предотвращает перекрытие или пересечение во время ручной подачи. Система поддерживает гибкие конфигурации от 4 до 128 основных шин, адаптируясь к различным инженерным требованиям.
-
Модуль основной сварки
Являясь «сердцем» рабочей станции, этот модуль работает в скоординированном режиме двух-головок:
Сварочная головка основной арматуры:Оборудованный 6-осевым сварочным манипулятором, он обеспечивает осевое возвратно-поступательное движение сварочной горелки с помощью поворотного механизма. Время одноточечной сварки регулируется в диапазоне от 0,1 до 1 секунды. Он точно приваривает основную арматуру по окружности к внутреннему кругу (погрешность зазора менее или равна 3 мм). Механизм контроля сварки определяет твердость сварного шва с помощью датчика положения втягивания, чтобы предотвратить ложную сварку.
Ребристая сварочная головка:Одновременно выполняет намотку спирали и сварку с точностью до ±2 мм. Он поддерживает индивидуальные режимы, такие как полная сварка и сварка «сливовый цвет», соответствующие различным стандартам контроля и приемки.
-
Оборудование для поддержки внутреннего кольца
Программно регулируя расстояние между внутренними опорными кольцами (1700–2200 мм), несколько внутренних колец растягиваются и фиксируются через заданные интервалы, обеспечивая погрешность круглости менее или равную 5 мм после формирования сепаратора. Он подходит для сепараторов диаметром от 800 до 2500 мм, а изменения в спецификации могут быть внесены без замены пресс-формы.
-
Интеллектуальная система управления
Основанный на центре числового управления ПЛК, он включает в себя более семи наборов библиотек памяти производственных параметров. Одним щелчком мыши он адаптируется к сложным конструкциям, таким как одиночные/двойные основные ребра и одинарные/двойные намотанные ребра. Встроенный модуль Интернета вещей позволяет в реальном времени-загружать такие данные, как энергопотребление, рабочее время и пропускная способность. В сочетании с системой MES она обеспечивает полную-отслеживаемость процессов, при этом срок хранения данных составляет не менее гарантийного срока проекта.
-
Блок вывода готовой продукции
Готовая продукция плавно переносится на платформу укладки на поддоны с помощью гидравлического разгрузочного-клетевого механизма с грузоподъемностью-8000 кг (для модели с двумя-станциями). В сочетании с автоматическим переворачивающим устройством оно завершает штабелирование клеток, одновременно снижая риск повреждения, вызванного ручным перемещением.
Ключевые показатели эффективности и преимущества эффективности
| Категория показателя | Ведущий в отрасли-уровень |
| Точность обработки | Расстояние между основными стержнями составляет ± 3 мм, а расстояние между намоточными стержнями составляет ± 2 мм. |
| Скорость обработки | От 10 до 12 секций в смену (клетка 12 метров) |
| Уровень квалификации сварщика | 99,6% или выше |
| Коэффициент использования материала | 98,5% (убыток меньше или равен 1,5%) |
| Спецификация времени переключения | В течение пяти минут |